Artykuł sponsorowany
Dlaczego dwa podobne fronty MDF po lakierowaniu mają inną wycenę
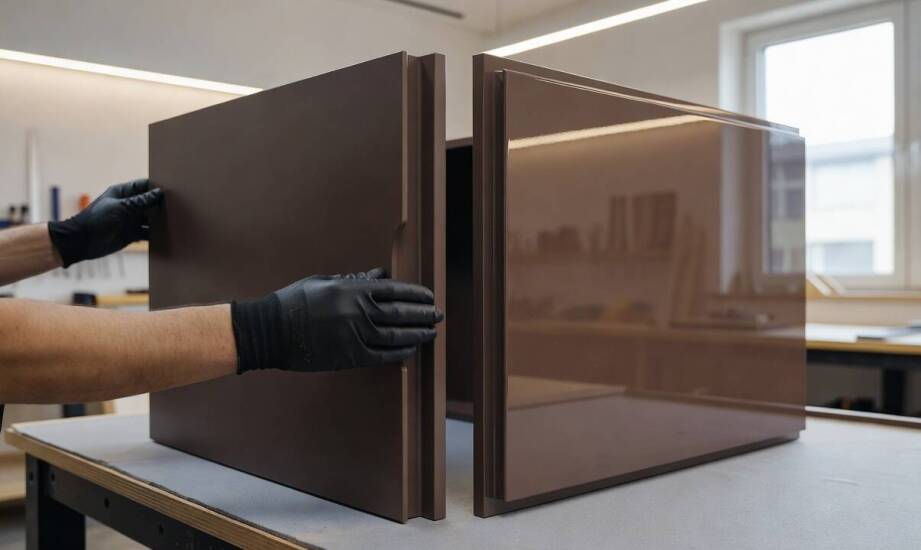
Dwa fronty MDF o zbliżonym wyglądzie po lakierowaniu mogą różnić się znacząco w wycenie. Zakres prac przygotowawczych oraz ryzyko technologiczne rzadko bywają identyczne. Podobne wizualnie elementy wymagają odmiennego nakładu pracy ze strony operatorów maszyn i lakierników. Jeden z nich ma proste krawędzie ułatwiające obróbkę, a drugi głębokie frezowania lub niestandardowy kolor. Różnice wynikają z poszczególnych etapów obróbki, a nie z powierzchni liczonej w metrach kwadratowych.
Wpływ frezowania i grubości płyty na koszty przygotowania
Standardowa grubość płyty MDF przeznaczonej na fronty wynosi 18 mm. Sprawdza się ona w większości klasycznych zastosowań kuchennych i łazienkowych. Grubsze formatki o grubości od 22 do 28 mm dobiera się przy głębokich żłobieniach, w tym przy uchwytach krawędziowych. Frezowanie na maszynach CNC generuje zauważalnie większy odpad materiałowy w zestawieniu z cięciem prostych brył. Złożone kształty wymagają precyzyjnego usunięcia nadmiaru surowca, co spowalnia pracę urządzenia. Ręczne wykończenie krawędzi oraz wewnętrznych frezów przed nałożeniem podkładu wydłuża proces warsztatowy o kilka godzin na jedną partię. Każdy milimetr wybranej powłoki wpływa na zużycie surowca oraz łączny czas pracy rzemieślników.
Produkując fronty meblowe lakierowane, wykonawca traktuje aplikację powłok jako odrębny etap technologiczny. Następuje on bezpośrednio po cięciu i żmudnym szlifowaniu formatek. Przygotowanie surowego MDF obejmuje wygładzenie powierzchni papierem o gradacji od 180 do 400, dokładne odpylenie oraz nałożenie specjalnego podkładu. Preparat ten starannie izoluje odsłonięte krawędzie i zabezpiecza materiał przed wilgocią z otoczenia. Etap ten wymaga kilkunastu godzin schnięcia przed nałożeniem warstwy właściwej. Skomplikowane żłobienia wymuszają niekiedy nałożenie dodatkowych warstw wypełniacza niwelującego mikropory. Bardziej złożony kształt płyty oznacza znacznie większy nakład pracy przygotowawczej. Rośnie wówczas także ryzyko ewentualnych błędów rzutujących na ostateczną jakość i trwałość całej powłoki.
Kolor i rodzaj wykończenia a rozbieżności w wycenie zlecenia
Kolor, stopień połysku oraz wymagana powtarzalność odcienia zmieniają ostateczną kwotę silniej niż same wymiary formatek. Powierzchnie wykończone na wysoki połysk wymagają nałożenia wielu warstw oraz dodatkowych operacji polerskich z użyciem specjalistycznych past. Rynkowe cenniki pokazują rozpiętość na poziomie około 270–500 zł za metr kwadratowy gotowego elementu. Różnice cenowe pomiędzy wariantem matowym a lustrzanym błyszczącym są zazwyczaj bardzo wyraźne i zauważalne na pierwszej wycenie. Matowe powłoki pochłaniają zdecydowanie mniej czasu i lepiej ukrywają drobne niedoskonałości. Pełna powtarzalność barwy w kolejnych seriach wymaga ścisłego przestrzegania instrukcji producenta lakieru. Proporcje systemów dwukomponentowych (2K) zależą od konkretnego wyrobu i mogą być podawane wagowo lub objętościowo. Nawet najmniejsze odchylenia skutkują powstawaniem widocznych różnic barwnych. Niestandardowy odcień wymaga stworzenia specjalnej receptury i generuje wyższe koszty prób.
Rozdzielenie kosztów mechanicznej obróbki oraz ostatecznego wykończenia ułatwia inwestorom rzetelną analizę otrzymanej kalkulacji. Weryfikacja dokumentacji ofertowej w hurtowniach wymaga szczegółowego rozbicia obu tych etapów przed złożeniem ostatecznego zamówienia. Obsługująca zlecenia stolarskie firma Monika Kurlapska Ivpol-North zwraca uwagę, że przejrzysty podział wyceny chroni obie strony przed kosztownymi nieporozumieniami. Ujednolicone procedury warsztatowe oraz jasny protokół lakierowania pozwalają na bezproblemowe dorobienie uszkodzonego elementu po upływie kilku lat. Skrupulatne dokumentowanie użytych technologii staje się koniecznością przy rozbudowie istniejącej zabudowy o zupełnie nowe moduły szafek.
Identyczny zakres prac jako podstawa rzetelnego porównania
Miarodajne zestawienie dwóch ofert wymaga bezwzględnego odniesienia się do tożsamego zakresu zaplanowanych prac. Specyfikacja techniczna musi precyzyjnie opisywać grubość płyty bazowej oraz charakter zaplanowanych frezowań na całej partii. Zamawiający powinien określić powierzchnie pokrywane lakierem, dokładną liczbę warstw wykończeniowych oraz docelowy poziom połysku. Wybrany kolor wymaga ścisłego zanotowania w formie międzynarodowego kodu RAL bądź unikalnej receptury lokalnej mieszalni farb. Sensowna weryfikacja kosztów zaczyna się od zrównania parametrów wykonawczych, a nie od samego porównywania ostatecznej stawki za metr. Braki w szczegółowym opisie wybranego zamówienia prowadzą do ogromnych rozbieżności finansowych przy ocenie podobnych wizualnie elementów.
Kategorie artykułów
Polecane artykuły
Jak sztuka i wino mogą pomóc w redukcji stresu?
Połączenie sztuki i wina od wieków fascynuje ludzi, a warsztaty malowania z winem w Warszawie zdobywają coraz większą popularność. Uczestnicy mają okazję nie tylko się zrelaksować, ale także wyrazić siebie poprzez malarstwo. Pod okiem profesjonalnych instruktorów można nauczyć się technik malowania
Jak gastroskopia pomaga w leczeniu żołądkowo-przełykowego refluksu?
Refluks żołądkowo-przełykowy to schorzenie, które może prowadzić do poważniejszych problemów zdrowotnych, jeśli nie zostanie odpowiednio zdiagnozowane i leczone. Objawy takie jak zgaga, ból w klatce piersiowej czy trudności w połykaniu są sygnałami, które powinny skłonić pacjenta do konsultacji ze s