Artykuł sponsorowany
Dlaczego skan 3D i parametry druku decydują o komforcie ortezy wykonywanej indywidualnie
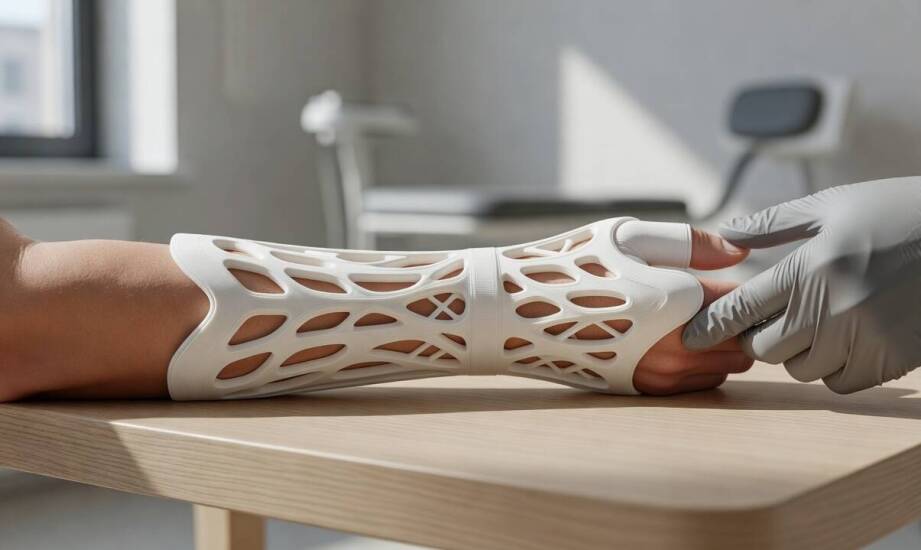
Cyfrowy model zaopatrzenia ortopedycznego powstaje na podstawie precyzyjnych danych przestrzennych, jednak pacjent odczuwa ostateczny komfort dopiero po założeniu gotowego wyrobu na skórę. Zrozumienie różnicy między idealną wirtualną geometrią a rzeczywistym kontaktem materiału z ciałem wymaga spojrzenia na detale całego procesu technologicznego. Zastosowanie nowoczesnych metod wytwarzania przenosi ciężar projektowania z ogólnych szablonów na indywidualną anatomię, gdzie każdy milimetr powierzchni odpowiada za rozkład sił i codzienną tolerancję wyrobu.
Skaner 3D i geometria ażurowa jako fundament dopasowania
Proces przygotowania zaopatrzenia rozpoczyna się od bezdotykowej rejestracji powierzchni ciała. Odpowiednio skalibrowany skaner 3D rejestruje asymetrię kończyny, obrzęki oraz jej aktualne ustawienie z większą dokładnością niż tradycyjne pomiary taśmą czy odlew gipsowy. Metody analogowe często kompresują tkanki miękkie już na etapie pobierania miary, co prowadzi do przekłamań w obwodach i pomija subtelne różnice w konturach. Technologia przestrzenna mapuje pełny kształt bez nacisku zewnętrznego, umożliwiając projektantom odwzorowanie nawet najdrobniejszych deformacji wynikających z chorób neurologicznych lub urazów narządu ruchu.
W miejscach szczególnie narażonych na ucisk, takich jak wyniosłości kostne, konstruktorzy wprowadzają do projektu geometrię ażurową oraz precyzyjne strefy odciążenia. Takie rozwiązanie technologiczne, znane z zaawansowanych struktur kratownicowych, zwiększa powierzchnię wymiany cieplnej i poprawia wentylację. Zastąpienie litego materiału strukturą siatkową zmniejsza ryzyko miejscowego niedokrwienia skóry i poprawia tolerancję na wahania temperatury. Dzięki temu orteza kończyny dolnej typu AFO lub DAFO, obejmująca stopę i podudzie, może pozostawać na nodze przez wiele godzin bez wywoływania otarć czy przegrzania tkanek.
Przestrzenne struktury odciążające pełnią również funkcję biomechaniczną. Odpowiednio ukształtowane przestrzenie pochłaniają i rozpraszają obciążenia dynamiczne powstające podczas chodu. Zastosowanie takich wzorców geometrycznych obniża całkowitą masę zaopatrzenia, co ma ogromne znaczenie w rozbudowanych aparatach szynowo-opaskowych KAFO i HKAFO. Redukcja wagi gotowej szyny bezpośrednio obniża wydatek energetyczny pacjenta podczas przemieszczania się, a prawidłowy rozkład nacisku ułatwia dłuższą pionizację.
Parametry druku i obróbka decydujące o bezpieczeństwie skóry
Samo zaprojektowanie kształtu stanowi zaledwie połowę drogi do gotowego elementu, ponieważ o wytrzymałości fizycznej decyduje proces produkcji addytywnej. Kluczową zmienną pozostaje orientacja warstw podczas druku, która warunkuje pożądaną sztywność w osiach obciążenia i elastyczność w strefach ruchomych. Parametry wytwarzania w technologii FDM obejmują zazwyczaj grubość pojedynczej ścianki na poziomie od 0,8 do 1,2 milimetra. Wybór odpowiedniego polimeru termoplastycznego, takiego jak PLA, PETG czy specjalistyczny nylon, bezpośrednio wpływa na odporność gotowego elementu na pęknięcia zmęczeniowe. Ścieżki materiału ułożone równolegle do głównych linii naprężeń zachowują integralność konstrukcji, natomiast błędy w orientacji modelu drastycznie zwiększają ryzyko rozwarstwienia podczas cyklicznego zginania.
Kolejnym czynnikiem determinującym jakość wyrobu jest fizyczna obróbka powierzchni. Staranne wykończenie krawędzi oraz wygładzenie styków minimalizują tarcie między polimerem a tkanką skórną. Gładka faktura wewnętrzna radykalnie obniża prawdopodobieństwo mikrourazów, co ma fundamentalne znaczenie u dzieci, osób z zaburzeniami czucia powierzchownego oraz pacjentów ze zwiększoną spastycznością mięśni. Eliminacja ostrych przejść projektowych zapobiega powstawaniu punktowych nacisków, które mogłyby prowadzić do uszkodzeń naskórka.
Przejście od surowego modelu cyfrowego do funkcjonalnego sprzętu rehabilitacyjnego, takiego jak stabilizatory kończyny górnej, wymaga ścisłej weryfikacji wszystkich parametrów technologicznych. Z tego powodu ortezy 3D wykonuje się na miarę, dopasowując układ materiału do indywidualnych wytycznych biomechanicznych. Jako producent zaopatrzenia ortopedycznego, pracownia Orthoprint wdraża proces od optycznego skanowania kończyny, przez inżynierię odwrotną, aż po finalny wydruk przestrzenny i termoformowanie. Taki ciąg produkcyjny eliminuje błędy typowe dla ręcznej obróbki i pozwala na precyzyjną powtarzalność w przypadku konieczności wykonania kolejnego egzemplarza.
Ostateczny poziom wygody użytkowania przestrzennego aparatu ortopedycznego stanowi wypadkową kilku precyzyjnie zestrojonych etapów. Wyeliminowanie dolegliwości bólowych nie zależy od samej obecności nowoczesnej maszyny, lecz od zgodności początkowych danych ze skanu, zastosowanej topologii geometrii ażurowej oraz parametrów fizycznych polimeru. Spójne połączenie bezdotykowego pobierania miar z przemyślanym rozmieszczeniem stref odciążających pozwala stworzyć konstrukcję wspierającą rehabilitację narządu ruchu. Skuteczność działania opiera się na matematycznym odwzorowaniu anatomii, co bezpośrednio przekłada się na tolerancję długotrwałego noszenia wyrobu.
Kategorie artykułów
Polecane artykuły

Jak sztuka i wino mogą pomóc w redukcji stresu?
Połączenie sztuki i wina od wieków fascynuje ludzi, a warsztaty malowania z winem w Warszawie zdobywają coraz większą popularność. Uczestnicy mają okazję nie tylko się zrelaksować, ale także wyrazić siebie poprzez malarstwo. Pod okiem profesjonalnych instruktorów można nauczyć się technik malowania

Jak gastroskopia pomaga w leczeniu żołądkowo-przełykowego refluksu?
Refluks żołądkowo-przełykowy to schorzenie, które może prowadzić do poważniejszych problemów zdrowotnych, jeśli nie zostanie odpowiednio zdiagnozowane i leczone. Objawy takie jak zgaga, ból w klatce piersiowej czy trudności w połykaniu są sygnałami, które powinny skłonić pacjenta do konsultacji ze s