Artykuł sponsorowany
Jak przepływ powietrza i osprzęt wpływają na pracę prostej szlifierki pneumatycznej w metalu
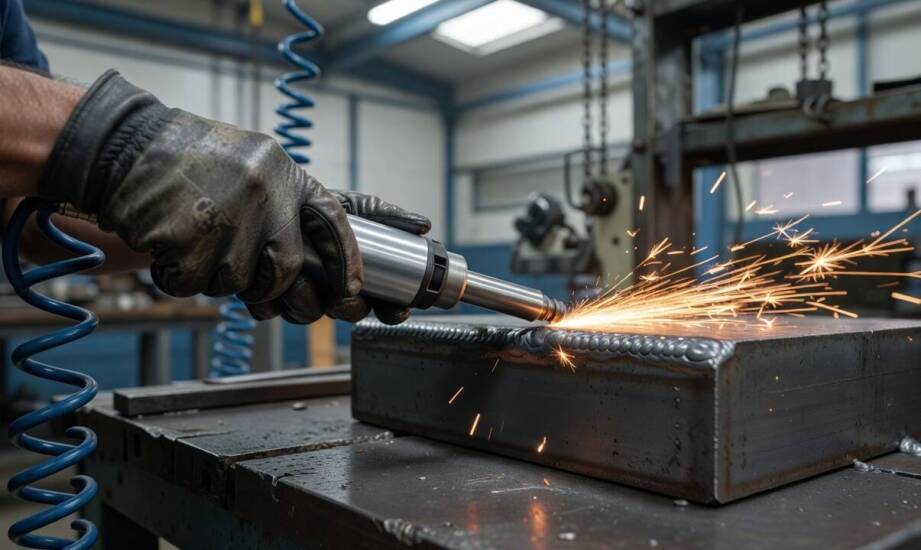
W warsztacie mechanicznym precyzyjna obróbka krawędzi blachy, głębokich rowków spawalniczych czy wewnętrznych powierzchni rur wymaga odpowiedniego podejścia. Tradycyjna szlifierka kątowa często okazuje się zbyt duża i nieporęczna w ciasnych przestrzeniach. W takich sytuacjach operatorzy sięgają po rozwiązania o innej geometrii. Prosty korpus narzędzia umożliwia dokładne prowadzenie wrzeciona w osi detalu. Pozwala to na kontrolowane zbieranie naddatku materiału bez ryzyka uszkodzenia sąsiednich płaszczyzn.
Zasilanie i dobór osprzętu szlifierskiego
Każda szlifierka pneumatyczna prosta wymaga do prawidłowego działania stabilnego źródła zasilania. Wydajność kompresora bezpośrednio determinuje utrzymanie równej pracy narzędzia podczas długotrwałych cykli szlifowania. Zależnie od specyfikacji technicznej konkretnego modelu, zapotrzebowanie na powietrze waha się zwykle od niespełna 100 do ponad 170 litrów na minutę przy ciśnieniu roboczym rzędu 6,2 bara. Gdy stacja sprężarkowa zapewnia odpowiedni wydatek ciągły, obroty nie spadają pod obciążeniem. Brak odpowiedniego ciśnienia powoduje dławienie silnika, przegrzewanie układu i zdecydowanie szybsze zużycie elementów ściernych.
Prędkość obrotowa wrzeciona oraz zastosowana średnica końcówki roboczej decydują o agresywności zbierania materiału. Na rynku spotyka się wersje warsztatowe osiągające od kilkunastu do blisko 30 000 obrotów na minutę. Większa średnica kamienia przy tej samej prędkości obrotowej zwiększa prędkość obwodową i zauważalnie przyspiesza tempo usuwania naddatku. Wymaga to jednak zastosowania mocniejszego silnika pneumatycznego, który poradzi sobie z rosnącymi oporami skrawania.
Sama moc napędu nie przyniesie oczekiwanych rezultatów bez właściwych materiałów eksploatacyjnych. Dobór odpowiedniego osprzętu ściernego zmienia efekt obróbki na różnych metalach. Tradycyjne kamienie z tlenku glinu dobrze sprawdzają się na stali konstrukcyjnej, zapewniając odpowiednią agresję przy umiarkowanym nagrzewaniu detalu. W przypadku obróbki aluminium operatorzy wybierają ziarna o otwartej strukturze, które ograniczają zjawisko zapychania się powierzchni roboczej opiłkami. Praca ze stalą nierdzewną wymaga z kolei ziaren ceramicznych lub cyrkonowych. Minimalizują one ryzyko powstawania przebarwień termicznych i zapobiegają wtargnięciu cząstek żelaza w strukturę stopu. Do najbardziej precyzyjnych zadań, takich jak gratowanie i profilowanie, stosuje się pilniki obrotowe z węglika wolframu.
Konstrukcja wrzeciona i warsztatowa instalacja
Ergonomia odgrywa kluczową rolę podczas wielogodzinnych prac wykończeniowych. Prosta konstrukcja ułatwia prowadzenie narzędzia wzdłuż linii detalu i znacząco redukuje obciążenie dłoni operatora. Niska masa korpusu, często oscylująca w granicach pół kilograma, w połączeniu z niskim poziomem wibracji pozwala na dłuższą pracę bez przerw. Smukła budowa przedniej części wrzeciona dociera w głąb ciasnych otworów, kieszeni form wtryskowych oraz spoin pachwinowych.
Skuteczne wdrożenie takiego sprzętu wymaga integracji z istniejącym systemem zasilania w zakładzie. Narzędzia pneumatyczne najlepiej sprawdzają się w środowiskach, gdzie liczy się powtarzalność operacji i sprawny przepływ zadań produkcyjnych. Prawidłowo zaprojektowana instalacja obejmuje odpowiednio zwymiarowane węże doprowadzające, a także bloki przygotowania powietrza. Zespół składający się z filtra, reduktora ciśnienia i naolejacza chroni wewnętrzne mechanizmy przed korozją. Stałe parametry zasilania i regularne smarowanie zapewniają identyczną wydajność przy każdej kolejnej operacji, co ułatwia normowanie czasu pracy.
Toruńska spółka MM-TOOLS ŚPIEWAK posiada w swojej ofercie szlifierki pneumatyczne, tulejki zaciskowe, pilniki obrotowe oraz szeroki zakres osprzętu współpracującego z instalacjami sprężonego powietrza. Kompletowanie narzędzi skrawających i napędów z jednego sprawdzonego źródła ułatwia utrzymanie ciągłości procesów obróbczych.
Decyzja o wyborze odpowiedniego napędu szlifierskiego zależy przede wszystkim od geometrii obrabianego detalu. Gdy zadaniem jest precyzyjne, lokalne zbieranie materiału przy krawędziach, spoinach lub w trudno dostępnych zakamarkach, podłużna budowa korpusu sprawdza się najlepiej. Zapewnia ona optymalny wektor siły nacisku i pełną kontrolę nad narzędziem roboczym. W przypadku konieczności splanowania dużych płaszczyzn lub zgrubnego usuwania znacznych nadlewów odlewniczych, efektywniejszym rozwiązaniem pozostają klasyczne szlifierki kątowe o większej średnicy tarczy. Dobór właściwego urządzenia skraca czas obróbki i bezpośrednio przekłada się na jakość wykończenia powierzchni.
Kategorie artykułów
Polecane artykuły
Kiedy hymenotomia jest rozważana przy bolesnych pierwszych próbach współżycia i trudności z badaniem
Ból pojawiający się przy pierwszych próbach współżycia, wprowadzaniu tamponów lub podczas rutynowego badania ginekologicznego często ma podłoże ściśle anatomiczne. Wynika on z indywidualnej budowy błony dziewiczej, która może stanowić sztywną barierę mechaniczną. W takich przypadkach pacjentka odczu
Pył po wierceniu, kurz i sierść — jak odkurzacz Bosch działa w domu i warsztacie
Po wierceniu otworów w ścianie lub szlifowaniu gipsu na podłodze pozostaje warstwa drobnego pyłu. Tradycyjne domowe urządzenia często jedynie rozprowadzają ten osad po pomieszczeniu. Zaawansowane technologicznie sprzęty wyposażone w wydajne systemy filtracji radzą sobie jednak ze zbieraniem budowlan